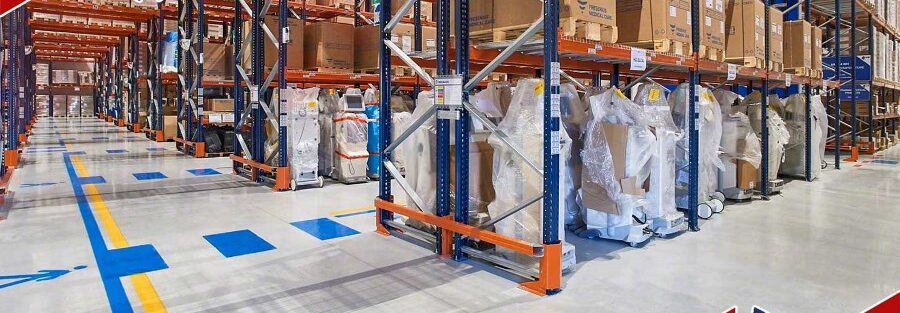
Halo sobat industri! Mungkin Anda pernah merasakan pas jalan-jalan di pabrik, tiba-tiba bingung sama warna-warni di lantai? Padahal, pemilihan warna yang tepat itu bukan cuma soal estetika lho. Ada aturan mainnya, dan itu penting banget buat keselamatan semua orang di pabrik.
OSHA ini semacam ‘polisi keselamatan kerja’ di Amerika, tapi standarnya udah banyak dipakai di seluruh dunia. Kita juga bakal bahas tips jitu buat milih warna yang pas, biar pabrik kamu nggak cuma aman, tapi juga keren!
Ini Alasan Warna Lantai Pabrik Itu Penting?
Sebelum kita nyemplung ke standar warnanya, yuk kita bahas dulu kenapa pemilihan warna lantai pabrik itu crucial banget.
- Keselamatan Kerja: Warna bisa jadi penanda bahaya atau area aman. Misalnya, warna kuning biasanya buat peringatan, sedangkan hijau buat area aman.
- Efisiensi Operasional: Dengan pewarnaan yang tepat, pekerja bisa lebih cepat navigasi di pabrik. Ini bisa ningkatin produktivitas lho!
- Kebersihan dan Perawatan: Warna tertentu bisa bantu kita deteksi kebocoran atau tumpahan lebih cepat.
- Psikologi Pekerja: Percaya nggak percaya, warna bisa pengaruhin mood dan fokus pekerja.
- Branding Perusahaan: Warna lantai yang sesuai dengan warna brand bisa bikin image perusahaan makin kuat.
Nah, sekarang kita udah tahu pentingnya warna lantai pabrik. Saatnya kita intip standar warna dari OSHA!
Baca juga : Jasa Epoxy Lantai Sidoarjo Untuk Industri gudang dan Pabrik
Standar Warna Lantai Pabrik Menurut OSHA
OSHA punya panduan khusus soal penggunaan warna di tempat kerja, termasuk lantai pabrik. Ini dia pembagiannya:
1. Merah: Bahaya dan Pemadam Kebakaran
Warna merah itu eye-catching banget, makanya dipake buat:
- Peralatan pemadam kebakaran
- Tombol darurat
- Kotak berisi peralatan keselamatan kebakaran
Tapi inget, jangan asal pake warna merah di lantai ya. Bisa bikin pekerja jadi stress karena kebanyakan sinyal bahaya.
2. Oranye: Peringatan
Oranye itu warna yang bikin mata langsung tertuju. Di lantai pabrik, oranye dipake buat:
- Area sekitar mesin berbahaya
- Bagian mesin yang bisa nyebabkan cedera
3. Kuning: Hati-hati
Kuning itu kayak lampu sen di jalan. Di pabrik, kuning dipake buat:
- Jalur forklift atau kendaraan industri lainnya
- Area yang perlu extra hati-hati
- Penanda bahaya tersandung atau jatuh
4. Hijau: Keselamatan dan P3K
Hijau itu warna yang menenangkan. Di pabrik, hijau dipake buat:
- Lokasi peralatan P3K
- Area yang aman dari bahaya
5. Biru: Informasi
Biru itu warna yang netral dan informatif. Di lantai pabrik, biru bisa dipake buat:
- Penanda area perbaikan atau perawatan
- Lokasi papan informasi
6. Hitam dan Putih: Penanda Umum
Kombinasi hitam-putih biasanya dipake buat:
- Area yang harus selalu bersih
- Jalur sirkulasi umum
7. Hitam dan Kuning: Bahaya Fisik
Kombinasi ini mirip sama tanda di jalan raya. Di pabrik dipake buat:
- Penanda bahaya tersandung atau jatuh
- Area yang perlu extra hati-hati
Nah, itu dia standar warna lantai pabrik dari OSHA. Tapi perlu diketahui, standar ini bukan harga mati. Kamu bisa modifikasi dikit sesuai kebutuhan pabrik, asal tetep konsisten dan semua pekerja paham maksudnya.
Baca juga : Jasa Epoxy Lantai Riau, Solusi Terbaik untuk Lantai Industri
Tips Memilih Warna Yang Tepat untuk Lantai Pabrik
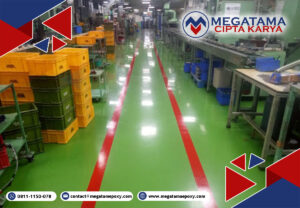
Setelah memahami standar warna lantai pabrik yang berlaku, mari kita eksplorasi metode pemilihan warna yang sesuai pabrik Anda. Perhatikan baik-baik, karena pemilihan warna yang tepat dapat menjadi faktor penentu dalam meningkatkan efisiensi dan keamanan operasional.
Identifikasi Karakteristik Spesifik Pabrik
Setiap fasilitas industri memiliki keunikan tersendiri. Pabrik pengolahan makanan, misalnya, memiliki kebutuhan yang berbeda dengan pabrik perakitan elektronik. Oleh karena itu, sangat penting untuk mengidentifikasi karakteristik khusus pabrik Anda sebelum menentukan skema warna.
Prioritas Keselamatan
Keselamatan harus selalu menjadi prioritas utama dalam operasional pabrik. Ketika memilih warna, pastikan bahwa pilihan Anda dapat meningkatkan visibilitas area-area berbahaya. Selain itu, warna yang dipilih juga harus memfasilitasi proses evakuasi yang efisien dalam situasi darurat.
Baca juga: Jaca cat epoxy lantai pabrik
Optimalisasi Pencahayaan melalui Pemilihan Warna
Aspek yang sering terlewatkan adalah pengaruh warna lantai terhadap pencahayaan ruangan. Warna-warna terang cenderung meningkatkan luminositas ruangan, sementara warna-warna gelap dapat mengurangi efek silau dari pencahayaan yang terlalu intens.
Pertimbangan Perawatan
Faktor perawatan juga perlu dipertimbangkan saat memilih warna lantai. Warna-warna gelap mungkin lebih mudah terlihat kotor, namun umumnya lebih mudah dibersihkan.
Dengan menerapkan prinsip-prinsip di atas, Anda dapat menciptakan lingkungan kerja yang tidak hanya aman dan efisien, tetapi juga estetis dan selaras dengan identitas perusahaan Anda.
Pentingnya Epoxy untuk Lantai Pabrik
Ngomongin soal warna lantai pabrik, kita nggak bisa lepas dari epoxy. Epoxy itu semacam pelapis lantai yang kuat dan tahan lama. Kenapa epoxy penting? Lantai pabrik itu kan sering dilalui kendaraan berat, dengan epoxy bisa bikin lantai jadi lebih tahan aus dan epoxy bikin permukaan lantai jadi halus, jadi lebih gampang dibersihin.
Nah, udah kebayang kan pentingnya epoxy? Kalo kamu lagi mikir buat upgrade lantai pabrik, epoxy bisa jadi pilihan yang tepat.
Yuk, Tingkatkan Keselamatan dan Efisiensi Pabrik Kamu!
Gimana sobat industri? Udah makin paham kan soal standar warna lantai pabrik? Inget ya, pemilihan warna yang tepat itu bukan cuma soal estetika, tapi juga keselamatan dan efisiensi.
Kalo kamu masih ragu atau butuh bantuan profesional buat nerapin standar warna OSHA di pabrik kamu, jangan sungkan buat minta bantuan ahlinya. Ada banyak jasa epoxy lantai yang bisa bantu kamu wujudin lantai pabrik yang aman, efisien, dan keren!
Yuk, mulai rencanain upgrade lantai pabrik kamu sekarang! Dengan lantai yang sesuai standar OSHA, kamu bisa ningkatin keselamatan pekerja, boost produktivitas, dan bikin image perusahaan makin kece. Tunggu apa lagi? Hubungi jasa epoxy lantai terpercaya sekarang juga!
Baca juga: Aplikator Epoxy Lantai Terbaik di Indonesia
FAQ: Pertanyaan Seputar Warna Lantai Pabrik
- Apa beda warna kuning dan oranye di lantai pabrik?
Banyak yang sering bingung bedain kuning sama oranye di lantai pabrik. Jadi gini, kuning itu lebih ke arah “hati-hati”, biasanya dipake buat nandain jalur forklift atau area yang perlu perhatian khusus. Sementara oranye itu lebih ke arah “peringatan”, biasanya dipake di sekitar mesin berbahaya atau bagian mesin yang bisa nyebabkin cedera. Intinya, kalo liat warna oranye, kamu harus lebih waspada dibanding kalo liat warna kuning.
- Berapa lama cat epoxy di lantai pabrik bisa bertahan?
Sebenernya, umur cat epoxy itu tergantung banyak faktor, kayak kualitas epoxy-nya, cara aplikasi, dan intensitas penggunaan lantainya. Tapi umumnya, cat epoxy yang bagus bisa bertahan 5-10 tahun dalam kondisi pabrik yang normal.
- Apa warna lantai pabrik bisa mempengaruhi produktivitas pekerja?
Jawabannya: Iya, Warna itu nggak cuma soal estetika atau keselamatan lho. Ada psikologi warna yang bisa mempengaruhi mood dan produktivitas pekerja. Misalnya, warna biru muda konon bisa bikin orang lebih tenang dan fokus. Warna hijau bisa ngurangin stress. Sementara warna-warna terang kayak kuning bisa bikin lebih waspada. Tapi inget, efeknya beda-beda di tiap orang. Makanya, penting buat nyeimbangin antara standar keselamatan, kebutuhan operasional, dan psikologi pekerja waktu milih standar warna lantai pabrik.